微信同号扫码咨询
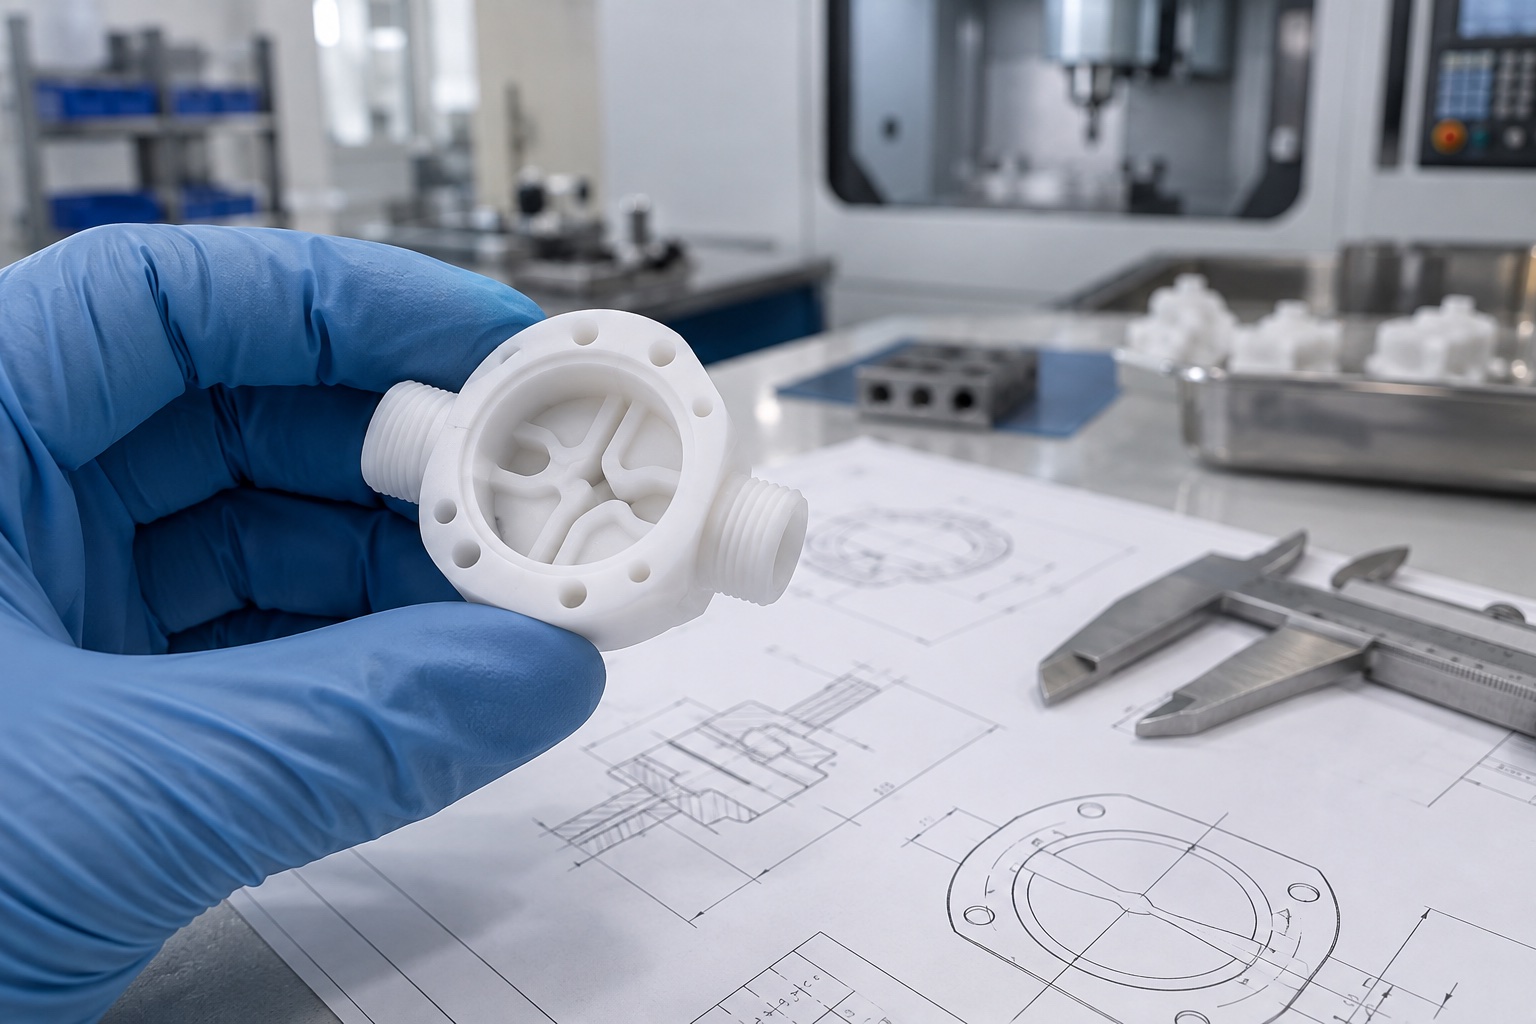
PTFE医疗微流控阀座常用于诊断设备、试剂输送模块和小型流体控制阀组。它的加工难点不在外形尺寸多复杂,而在材料本身柔软、低摩擦、回弹明显,微流道和密封槽又对毛刺和洁净度非常敏感。如果流道边缘有翻边,密封槽底面不平,或螺纹口残留细小毛刺,都可能影响流体稳定性和装配密封。
PTFE阀座加工前要区分普通外形面、密封槽、微流道、螺纹接口和安装基准。密封槽底面和槽边通常是最关键的位置,既要尺寸准确,也要避免毛刺、压伤和划痕。微流道区域还要关注圆角、槽深和通道交汇处的边缘状态。
如果图纸中只有整体公差,建议在打样前和客户确认哪些位置承担密封、导流和定位功能。这样加工和检测才能围绕真正影响性能的特征展开。
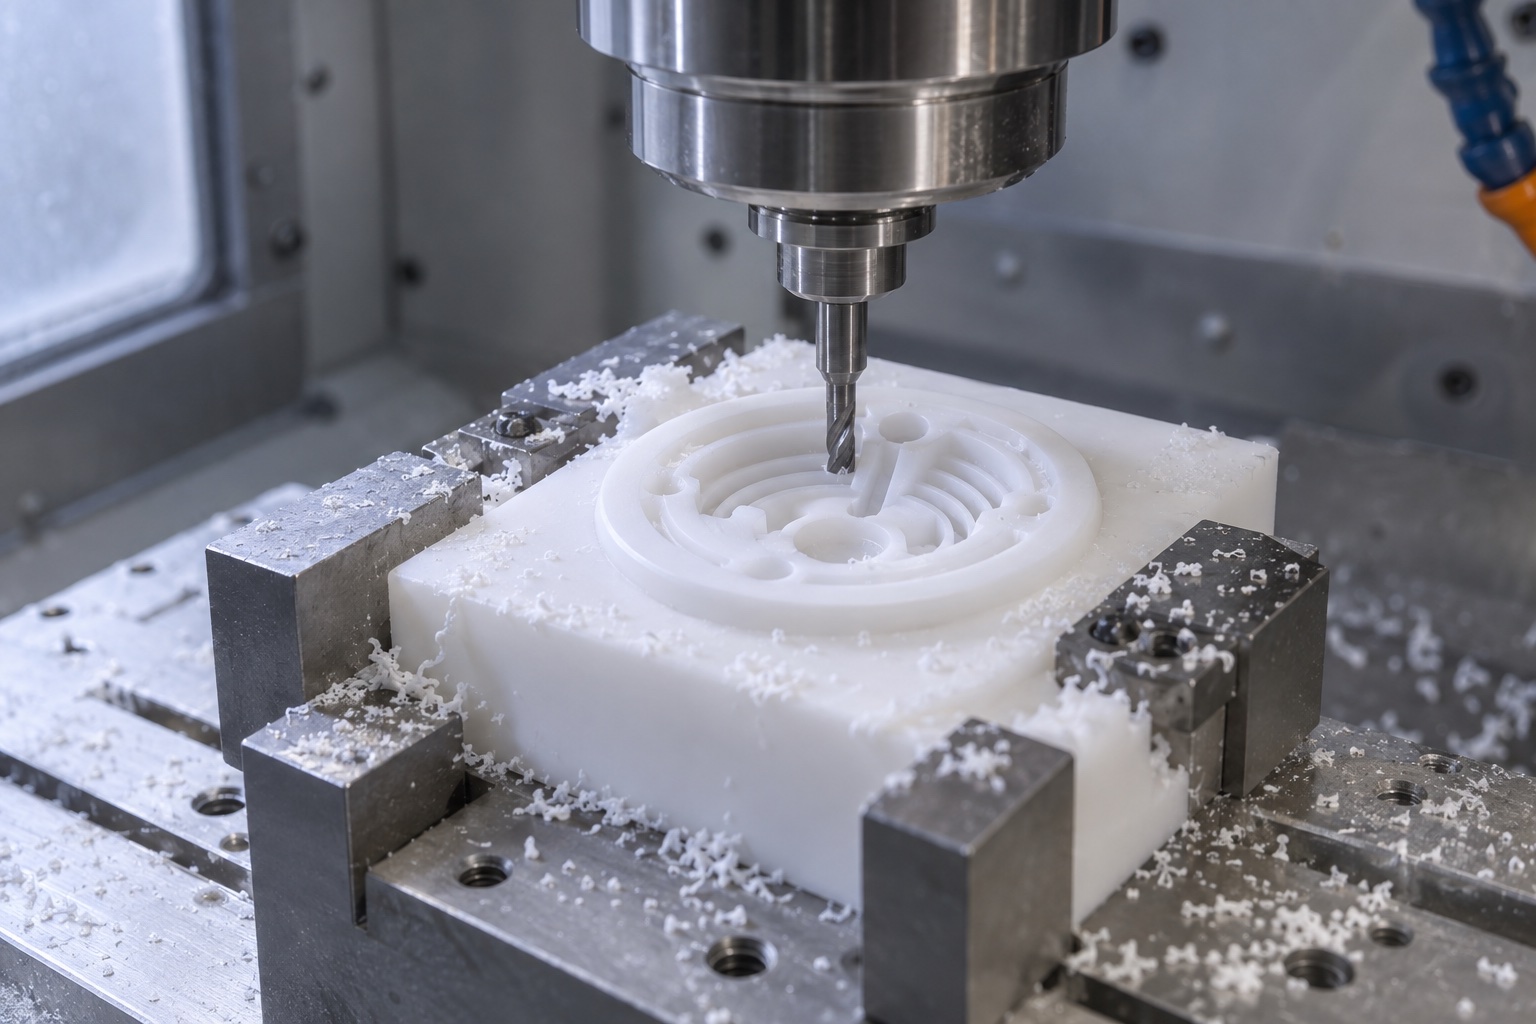
PTFE材料切削阻力不高,但容易被挤压变形。刀具不锋利时,材料会被拉扯而不是干净切断,槽边和孔口容易出现卷边。加工微流道、密封槽和小孔时,需要使用锋利刀具、合理进给和稳定夹持,避免局部受热和弹性回弹造成尺寸漂移。
去毛刺也要克制。对密封槽和微流道来说,过度刮削可能改变槽口形状,反而影响密封。更好的做法是在刀路和倒角策略中提前控制毛刺,而不是加工后大量手工修整。
PTFE较软,夹紧力过大容易留下压痕或造成尺寸变形。对于阀座类零件,可以使用软爪、限位支撑或大面积压紧方式,让受力分布更均匀。若需要双面加工,应尽量让关键流道和密封面在稳定基准下完成。
批量生产时还要关注材料批次和放置状态,因为PTFE尺寸稳定性受温度和应力影响明显。首件、巡检和末件数据应覆盖密封槽宽度、槽深、孔位和螺纹口状态。
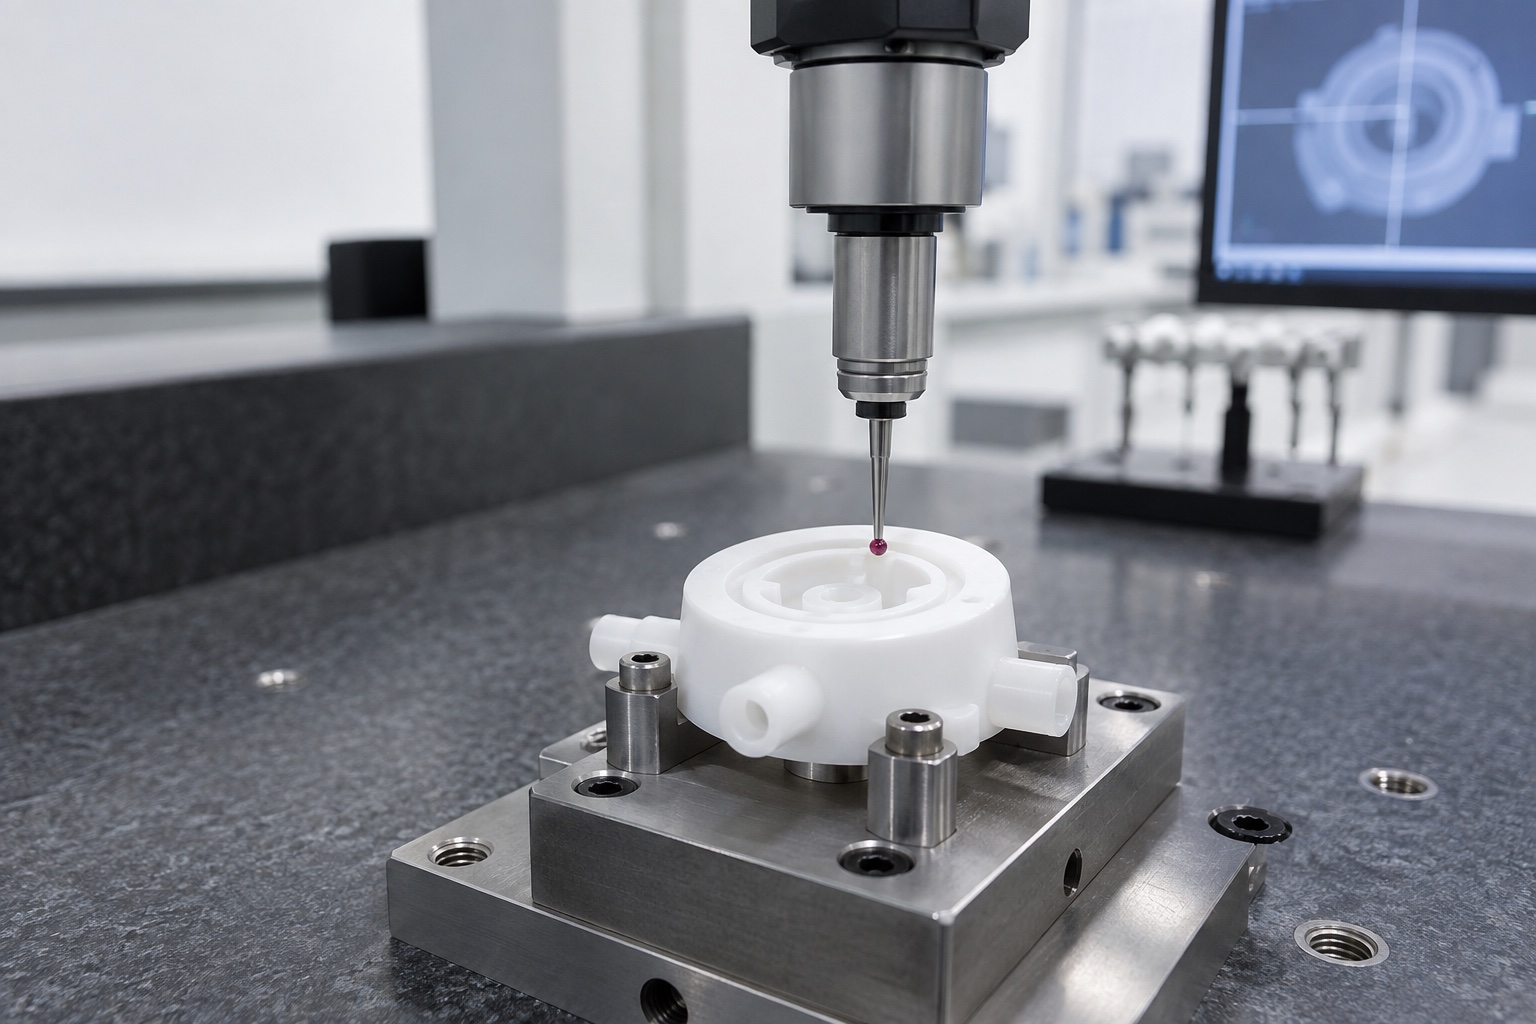
PTFE微流控阀座检测除了常规长宽高、孔位和螺纹,还应关注槽深、槽宽、流道位置、密封面平整度和孔口毛刺。小槽和微孔可配合影像测量、针规或显微检查。医疗设备零件还要重视清洁和包装,避免切屑残留进入流道。
总体来说,PTFE医疗阀座加工的重点是用稳定工艺减少毛刺和变形,让密封槽、微流道和接口在批量状态下保持一致。
177-5111-8438
24小时服务热线
扫码添加微信备注"公司+姓名"
tanghangyun@oemach.com
邮箱