微信同号扫码咨询
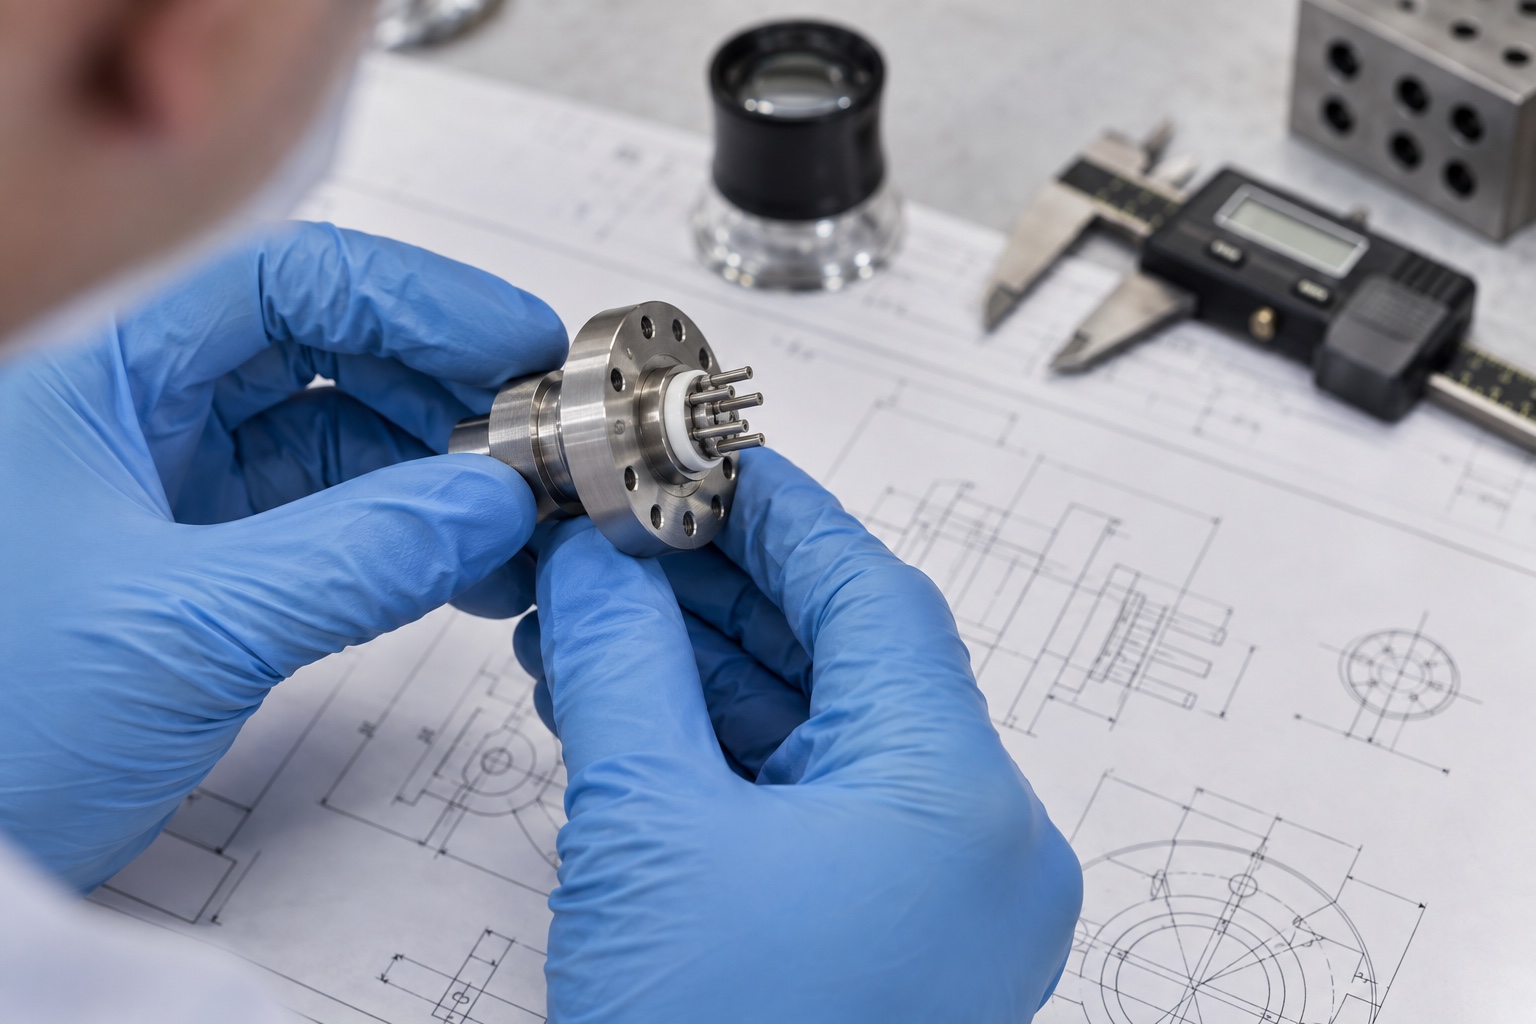
医疗影像设备中的探测器和电子模块,常需要通过密封引线座完成结构固定、线路引出或真空区域连接。可伐合金具有与特定玻璃、陶瓷封接体系相匹配的热膨胀特性,因此被用于部分密封结构。不过,材料名称并不能代替完整工艺。法兰端面、引线微孔、密封台阶和焊接区域之间只要有一处关系不稳定,就可能在后续封接或装配中放大问题。
加工评审首先要确认材料牌号、供货状态、是否热处理、后续是否玻璃或陶瓷封接,以及焊接后是否还安排精加工。不同流程会改变尺寸留量和检测节点。如果只按毛坯状态完成全部精度,再经历高温封接或焊接,最终端面和孔位可能发生变化。图纸应区分加工交付尺寸与组件最终验收尺寸。
密封座通常以法兰端面和定位外圆建立装配基准,引线孔组、中心孔及焊接台阶应围绕这些功能基准标注。仅从外形边缘连续标尺寸,容易累积误差。若客户能提供配合件模型、封接区域和不可触碰表面说明,加工方就能更准确地安排装夹与检验。
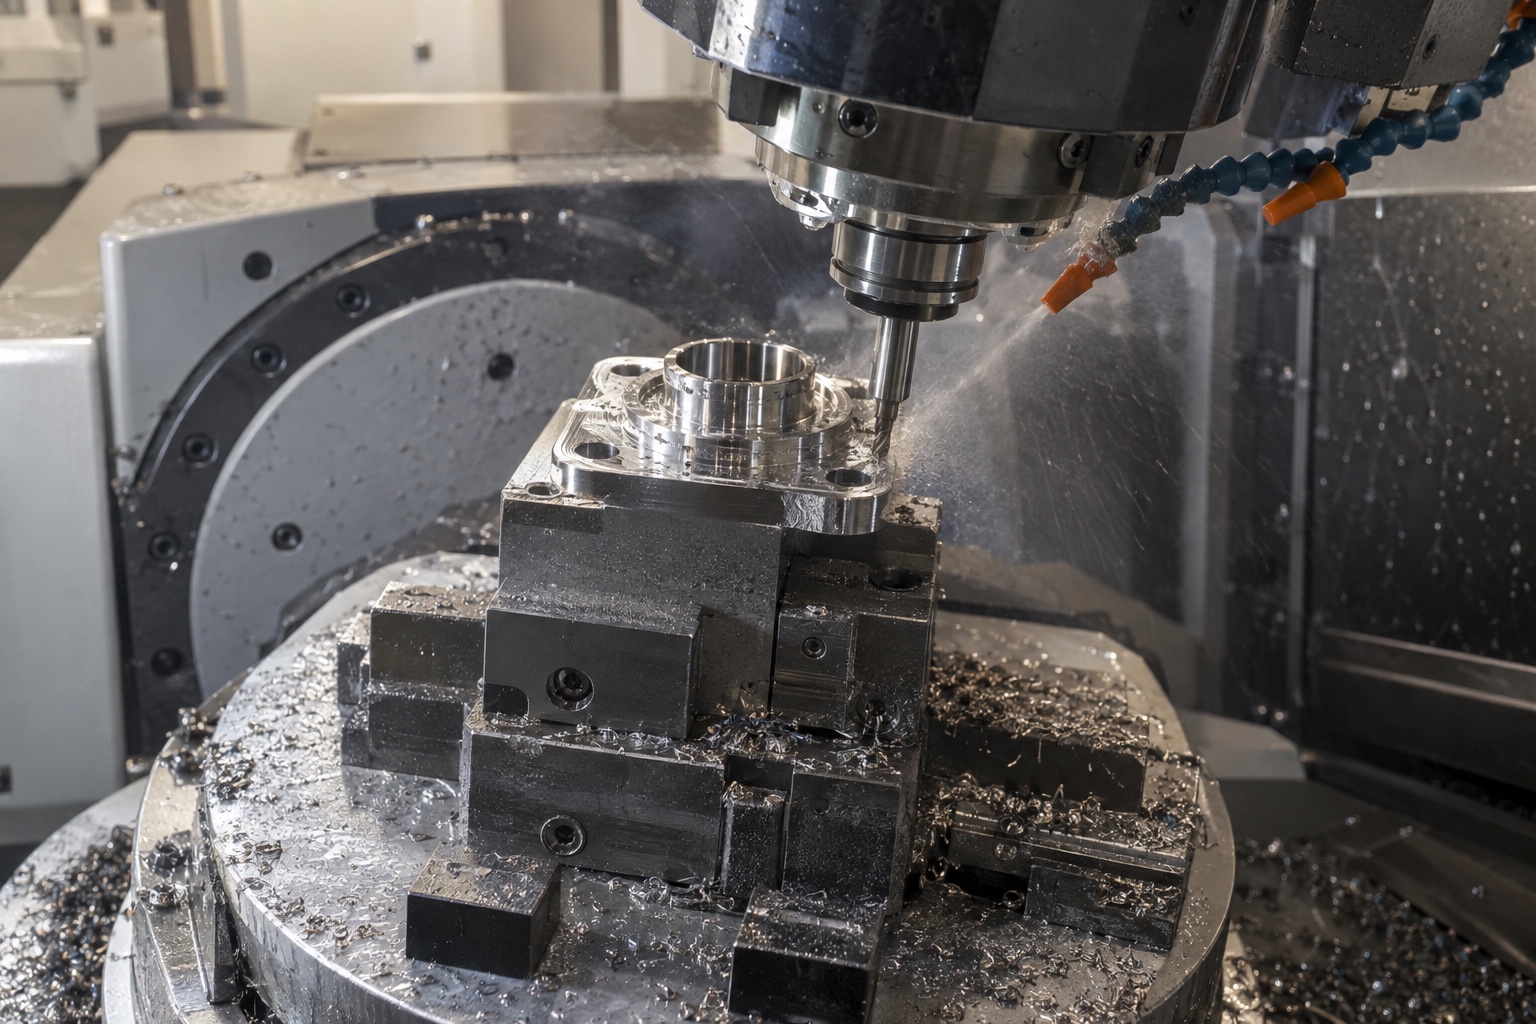
可伐合金切削时需要关注刀具磨损、积屑和局部温升。刀具刃口状态变化后,窄槽和小孔入口容易出现翻边,表面粗糙度也可能波动。工艺中应根据零件结构选择稳定的切削参数、冷却方式和刀具更换节点,不宜把普通钢件的参数直接照搬到批量生产。
法兰与长方形连接体组合时,多面加工和不对称去料可能释放应力。可先建立稳定基准,粗加工均匀留量,再完成密封面、定位面和孔组精加工。夹紧点应避开薄壁和焊接区域,检测时也要在自由状态下复核,避免夹具暂时压平零件。
引线孔不仅要满足孔径,还要控制位置、垂直度、孔口状态和孔内残屑。孔径较小时,钻头偏摆、排屑不畅或刀具磨损都会造成入口扩大、孔轴偏斜和毛刺。首件应通过显微镜、针规或适合的光学方法检查,不应为了去毛刺而随意扩大孔口。
密封台阶与焊接面需要保持连续、清洁且无明显划伤。倒角过大会减少有效接触区域,边缘残留毛刺又可能影响装配。图纸应明确哪些圆角属于功能要求,哪些只用于安全去锐。若后续需要焊接或封接,加工、清洗和包装材料也应与后续工艺兼容。
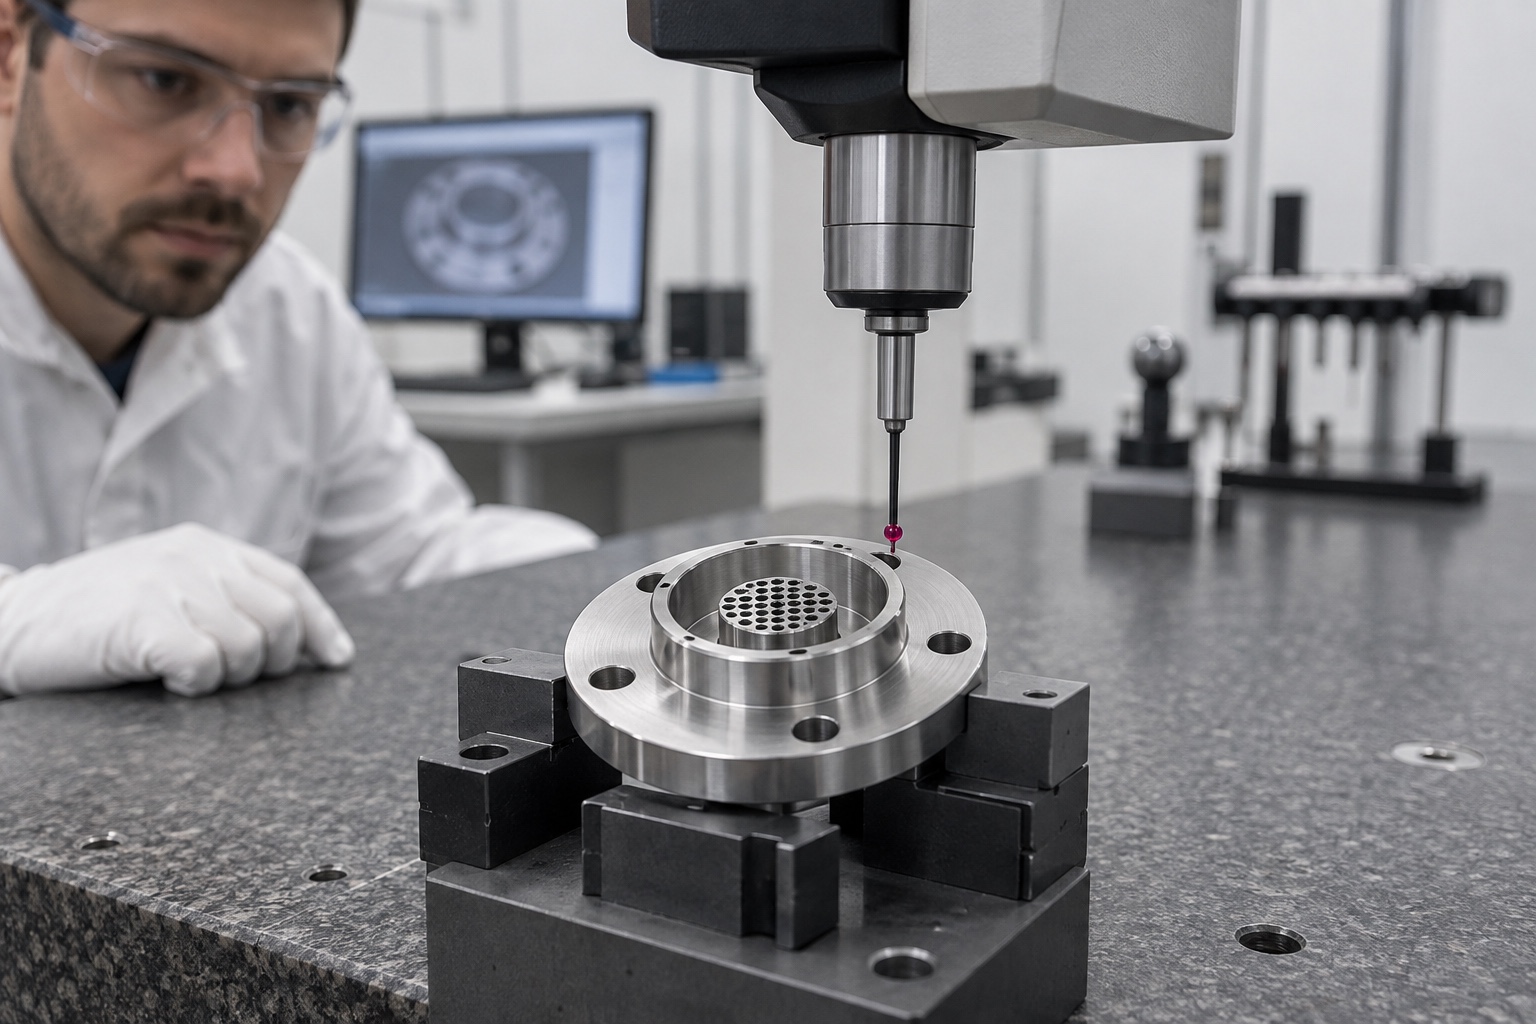
焊接配合面常与法兰端面、定位外圆存在同轴或平行关系。三坐标可建立统一基准检查孔组和台阶位置,轮廓仪或粗糙度仪可用于关键表面补充评价。若只用卡尺分别测量宽度和高度,无法说明这些特征在同一坐标系中的关系。
检测报告应注明材料状态、测量基准、支撑方式和测量时点。微孔可记录抽检方法与放大倍率,焊接面应增加外观检查。需要气密或真空验证时,应由具备相应条件的环节按组件要求完成,机械加工尺寸报告不能替代密封性能试验。
询价资料建议包含2D图纸、3D模型、材料规范、数量、后续封接或焊接流程、关键公差和清洁包装要求。首件阶段先确认尺寸、微孔和外观,再交由设备设计方完成封接、气密及整机验证。验证通过后固定毛坯批次、刀具寿命、装夹基准和清洗包装流程。
可伐合金医疗影像密封座的质量,不只取决于某一个孔或端面的精度,而在于材料状态、基准、微孔、焊接面和最终使用状态能够相互对应。把这些要求在打样前写清楚,才能减少后续封接返工和批次波动。
177-5111-8438
24小时服务热线
扫码添加微信备注"公司+姓名"
tanghangyun@oemach.com
邮箱