医疗零件品类细分

TC4骨科导向定位块加工如何控制角度孔和洁净度?

2026-09-11 医疗零件品类细分

骨科导向定位块常见于医疗器械研发、手术导向结构和装配验证环节。它不像普通方块件那样只关注外形尺寸,关键价值往往体现在孔系方向、定位面关系和装配稳定性上。TC4钛合金强度高、耐腐蚀性好,适合医疗器械零件使用,但材料加工难度也更高,尤其是角度孔、深孔和孔口毛刺控制。

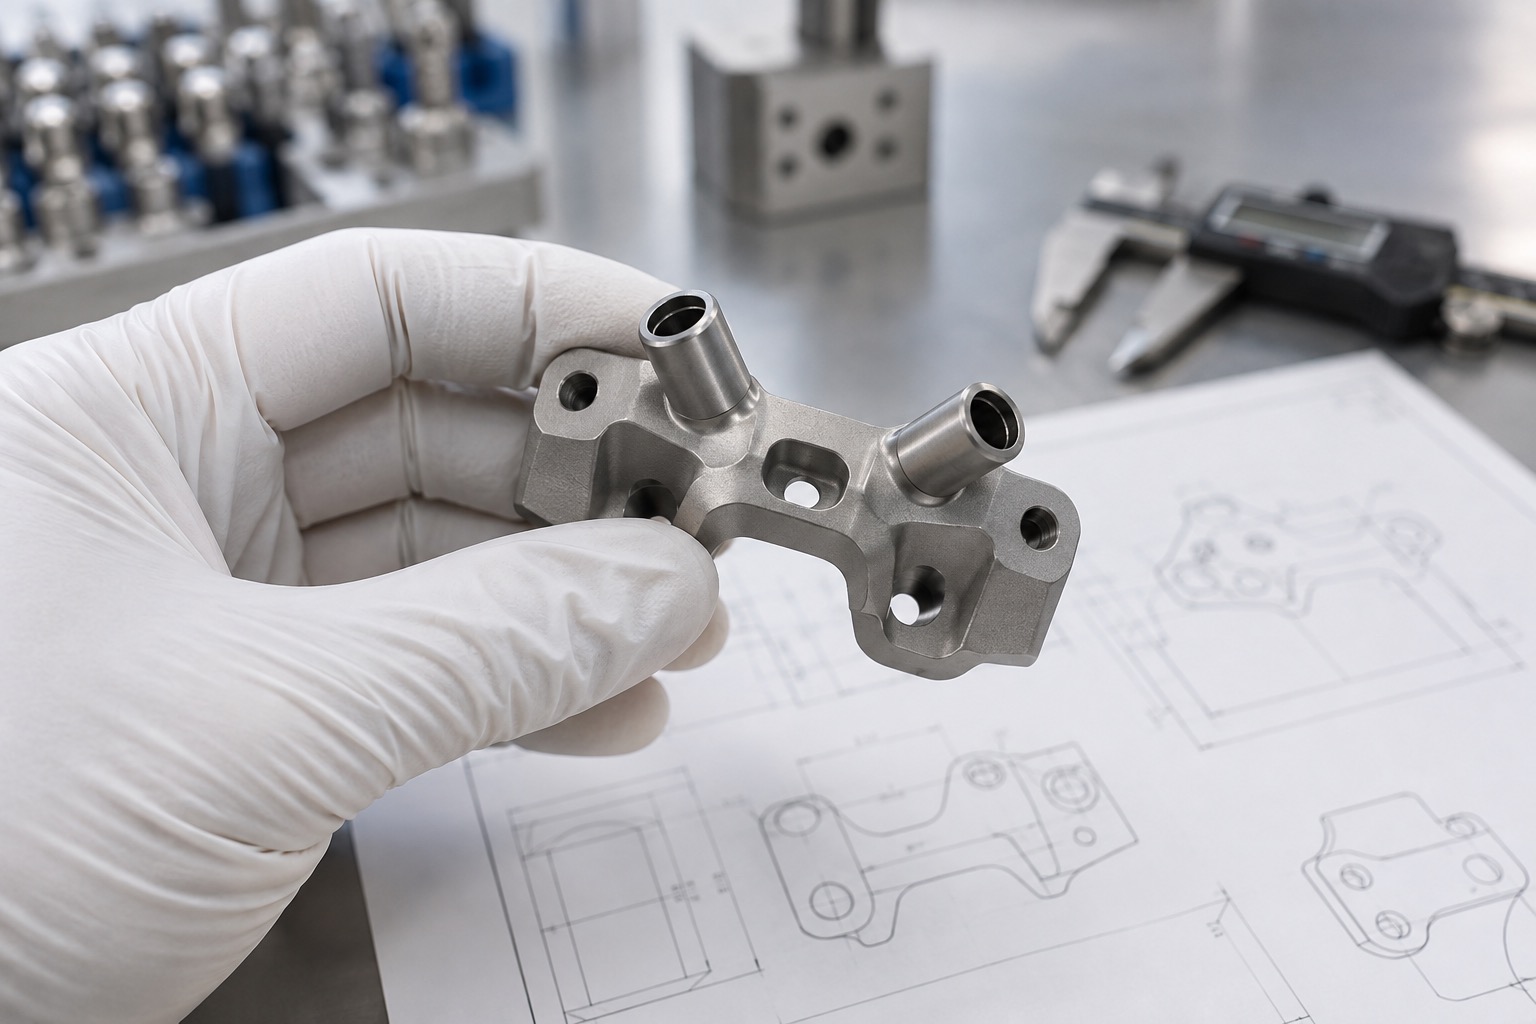
TC4骨科导向定位块图纸确认

一、先识别导向孔和定位基准

导向定位块加工前,必须明确哪个面是装配基准,哪个孔承担导向功能,哪些槽位只是减重或避让。若图纸中存在多个角度孔,孔轴线与底面、侧面或定位销孔之间的关系需要提前确认。基准一旦理解错误,即使单个孔径合格,装配时也可能出现方向偏差。

对研发项目来说,客户常常先给3D模型,再逐步完善2D图纸。加工方在评审时应主动标出关键孔、关键面和可放宽区域。这样既能保护真正影响功能的尺寸,也能减少不必要的加工成本。

二、TC4加工要控制切削热和刀具磨损

TC4导热性较差,切削热容易集中在刀尖和工件局部,导致刀具磨损、表面发暗或尺寸漂移。加工导向孔时,如果排屑不顺,孔壁可能被二次划伤,孔口也容易产生翻边。

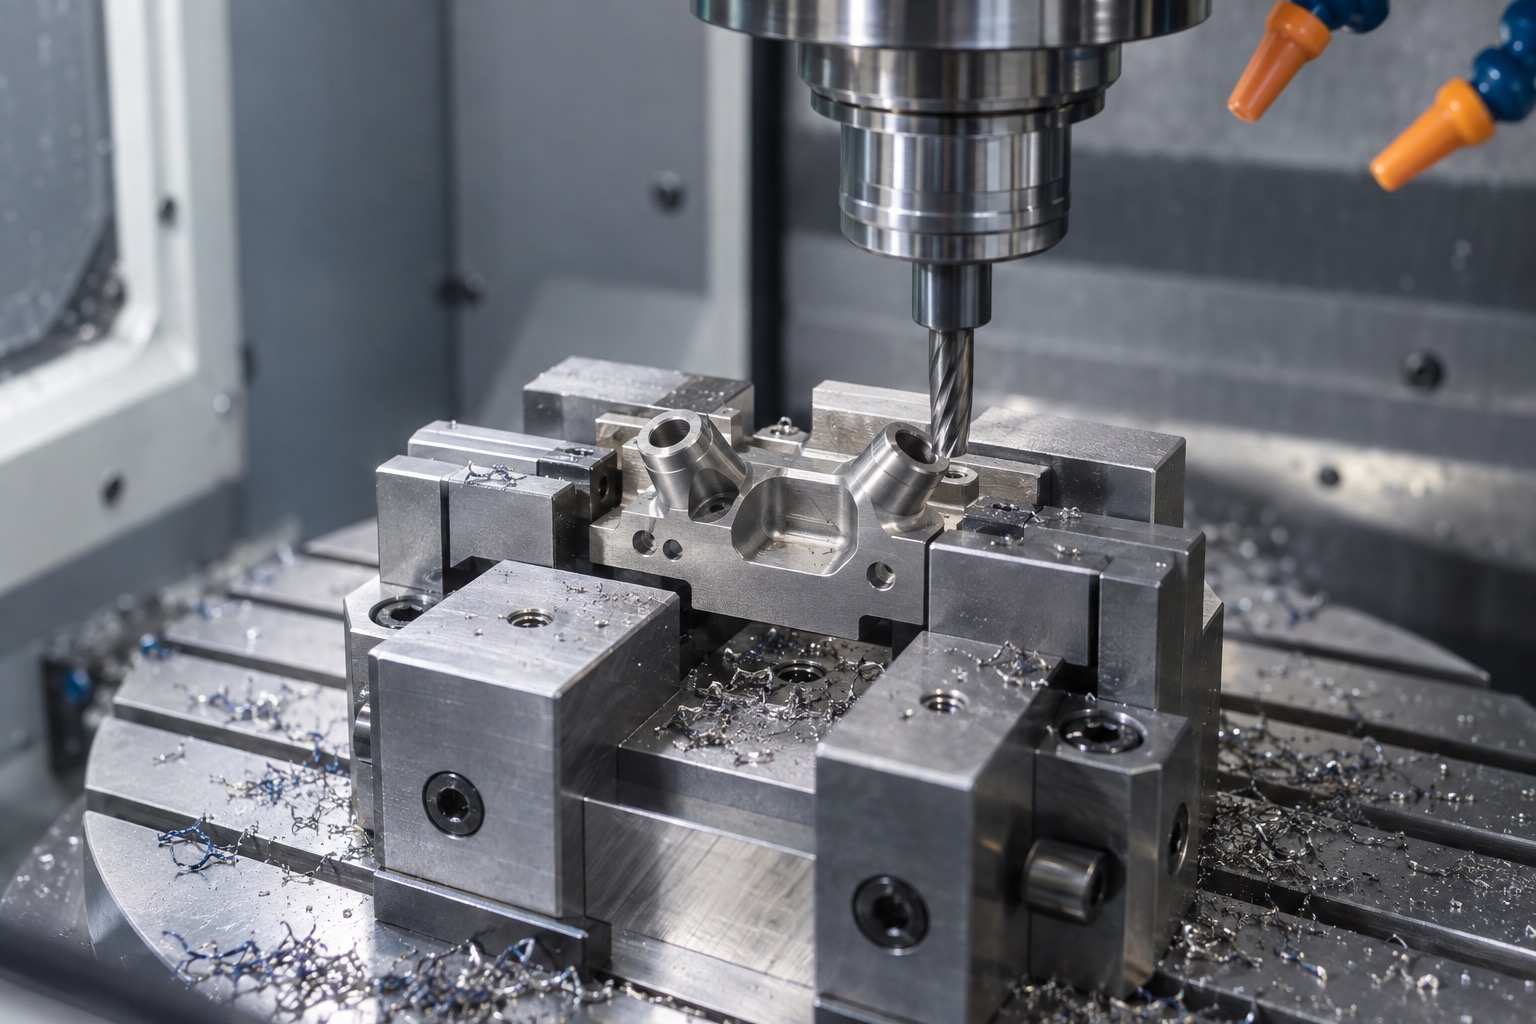
TC4骨科导向定位块CNC加工现场

较稳妥的做法是先通过粗加工释放主要余量,再使用稳定夹具完成精加工。角度孔可以借助多轴加工或专用角度夹具完成,关键孔加工后应及时处理孔口倒角和毛刺,避免后续工序把毛刺压入孔内。

三、孔口毛刺不能只靠最后清理

医疗相关零件对毛刺更敏感。导向孔、交叉孔和减重槽边缘如果残留细小毛刺,可能影响装配手感,也可能在清洗包装后形成隐患。毛刺控制应从刀具、参数、加工顺序和局部去毛刺方式一起考虑。

对角度孔而言,孔出口往往不在平面上,普通倒角刀不一定能完全覆盖。需要根据孔的方向选择合适的去毛刺工具,并通过放大检查或触感检查确认边缘状态。

四、检测要覆盖角度关系和孔系位置

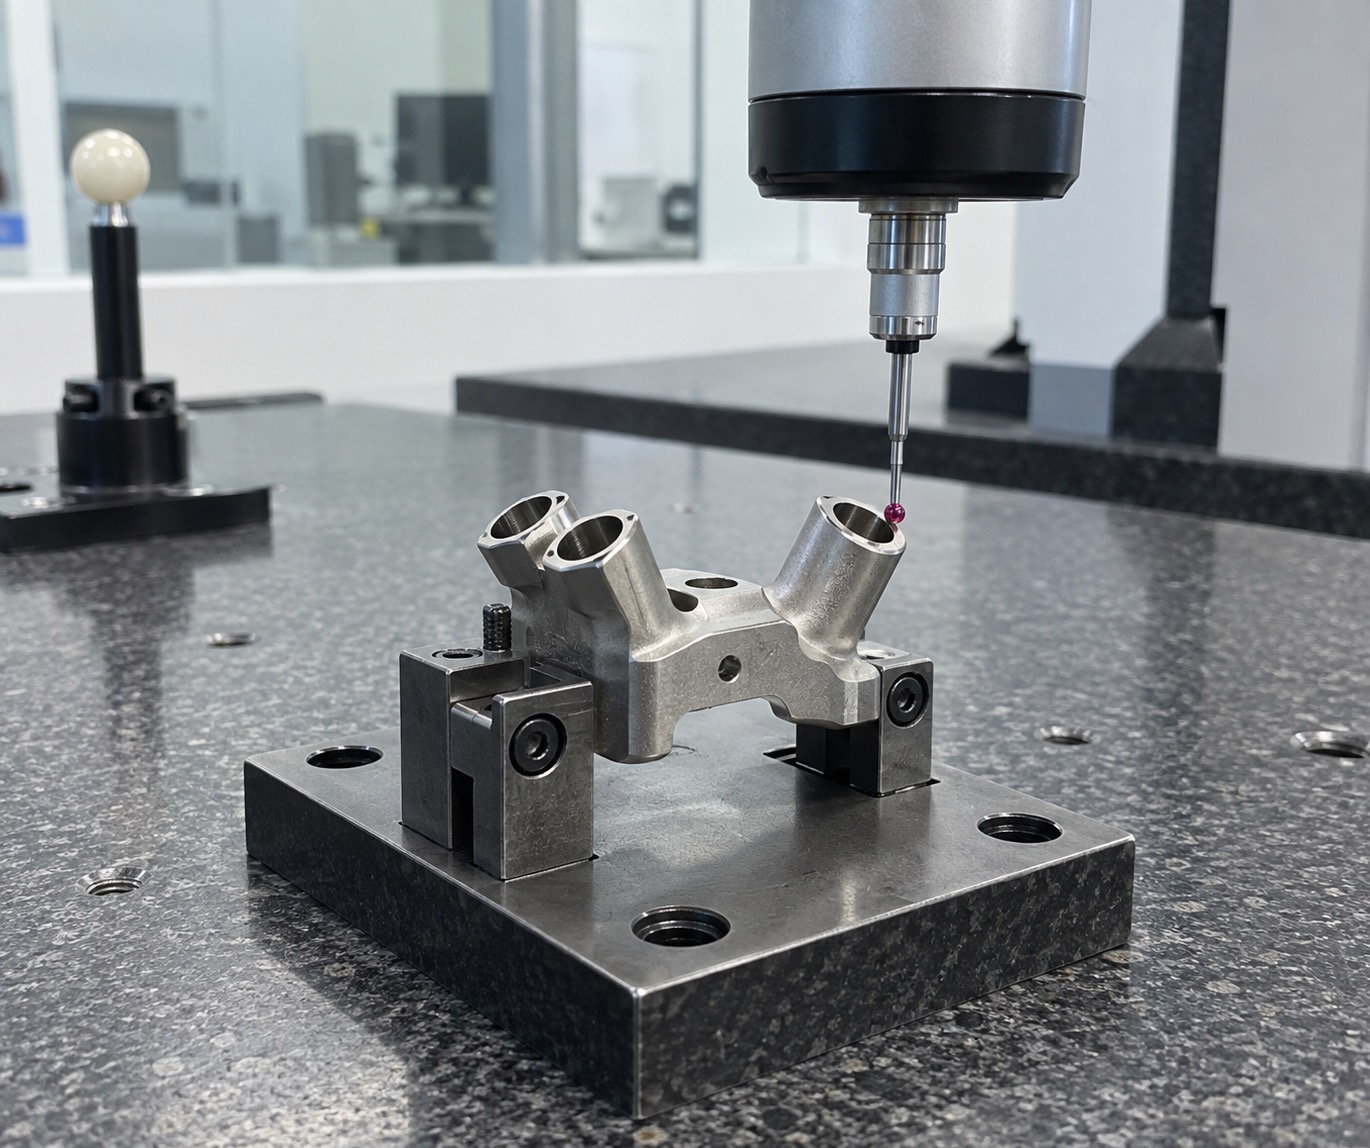
导向定位块的检测不仅是测孔径,还要确认孔轴线、孔位、定位面平面度和安装孔相对位置。对于关键角度孔,可使用三坐标建立基准后测量轴线方向;对于装配孔,可结合针规、螺纹规和位置度检测确认。

TC4骨科导向定位块三坐标检测

打样阶段建议进行首件完整检测,把实际加工能力记录下来。后续小批量生产时,再根据关键尺寸风险制定抽检频次,避免每批零件因为基准转换或刀具磨损产生差异。

五、洁净交付也是工艺的一部分

医疗器械相关零件即使不是最终植入件,也常要求较高的清洁度和包装保护。钛合金零件加工后,应重点清理孔内切屑、槽底残留和表面油污;包装时避免零件互相碰伤,必要时独立包装并标识图纸版本。

总体来看,TC4骨科导向定位块加工的核心是把“方向、孔位、毛刺、洁净”四件事同时做好。加工方越早理解零件功能,越容易在打样阶段建立可靠工艺,为后续小批量生产留下稳定基础。

177-5111-8438

177-5111-8438

24小时服务热线

微信咨询
微信二维码

扫码添加微信
备注"公司+姓名"

tanghangyun@oemach.com

tanghangyun@oemach.com

邮箱